
Planification et ordonnancement de la production
 Matthieu
•
13 septembre 2026
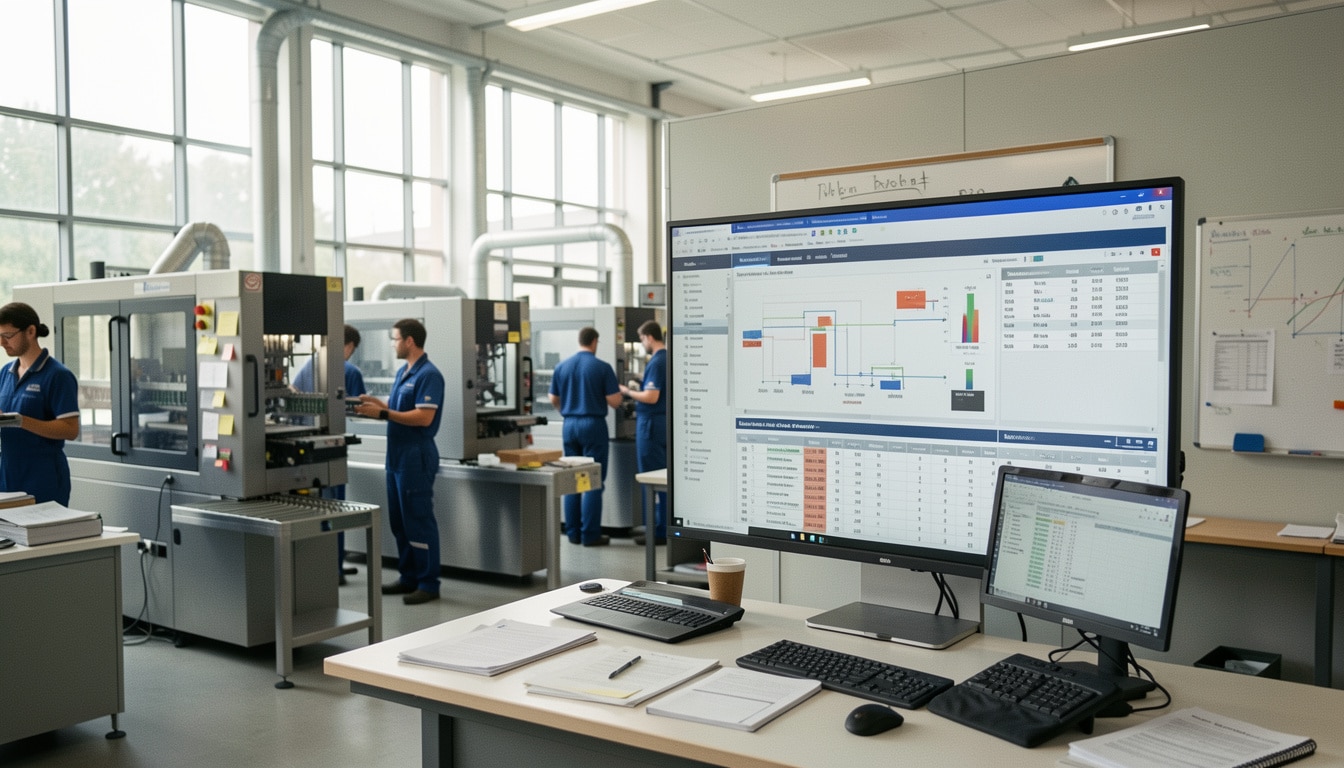
Dans un atelier où chaque heure compte, un retard de matière, une panne ou une urgence client peut vite désorganiser toute la chaîne. C’est là qu’un outil d’ordonnancement et de planification de la production représente un vrai levier de pilotage. Il aide à voir plus clair, à réagir plus vite et à mieux coordonner les équipes au quotidien. En pratique, il relie la vision globale à la séquence précise des tâches, afin que vous puissiez garder la main sur les délais, les ressources et les priorités.
Pour une usine de Lyon, une PME de plasturgie à Nantes ou un atelier mécanique en périphérie de Lille, cette approche facilite la planification, sécurise l’ordonnancement et réduit les décisions prises dans l’urgence. Vous comprenez alors ce qui relève du cap général et ce qui relève du séquencement fin, sans confondre les deux. C’est souvent cette différence qui change la façon de produire, de livrer et d’anticiper.
Comprendre les bases du pilotage de production
Ce que recouvrent la planification et l’ordonnancement
La planification fixe la vision d’ensemble de la production : volumes, charges, échéances et arbitrages. L’ordonnancement, lui, descend à l’échelle de l’atelier pour décider quel ordre donner aux opérations. Dans un atelier de fabrication de pièces métalliques, la planification peut répartir la production sur la semaine, tandis que l’ordonnancement choisit la machine, l’opérateur et la séquence exacte. Pour bien connaître l’objectif, il faut voir que chaque système de production cherche à transformer une information dispersée en décisions utiles. Le logiciel devient alors un outil de fabrication, mais aussi une étape de stratégie industrielle.
- La planification donne la vue globale de la production.
- L’ordonnancement organise le séquencement fin de la production.
- Un logiciel aide à relier atelier, ressources et délais de production.
- Un système industriel fiable rend la production plus lisible.
La différence entre vision globale et séquencement tient à trois points simples. D’abord, la planification regarde la capacité disponible sur plusieurs jours, alors que l’ordonnancement agit à l’instant où la production doit démarrer. Ensuite, la planification sert la stratégie, tandis que l’ordonnancement sert l’exécution. Enfin, dans un atelier industriel, la planification répond à la question « que peut-on produire ? », et l’ordonnancement à « dans quel ordre produire ? ».
Pourquoi ces notions sont devenues stratégiques
Dans l’environnement industriel actuel, la production ne supporte plus les approximations. Les délais clients se raccourcissent, les séries se fragmentent et les équipes doivent décider vite. Un logiciel de production bien paramétré permet de garder une vue cohérente sur la charge, les flux et les contraintes. Dans un atelier, cela évite de lancer une production au mauvais moment ou de saturer une ressource critique. L’outil devient alors un repère partagé entre le bureau des méthodes, la production et l’atelier, avec une information commune et exploitable.
Cette logique est devenue stratégique parce qu’elle protège la production contre les effets domino. Un retard sur une commande peut bloquer une autre, puis une troisième. Avec une planification claire et un ordonnancement précis, vous réduisez ces enchaînements et vous gagnez en fiabilité. Dans un contexte industriel, ce n’est pas seulement un confort : c’est une manière de sécuriser la fabrication, de mieux tenir les engagements et d’améliorer la qualité de service.
Les fonctions qui changent vraiment le quotidien en atelier
Les fonctionnalités à attendre d’un bon logiciel
Un bon logiciel de production doit d’abord visualiser le planning, puis gérer la capacité machine et la capacité humaine. Il doit aussi permettre de suivre le temps réel, d’ajuster les priorités et de contrôler les écarts. Dans un atelier, la production devient plus simple à lire quand chaque ressource est positionnée au bon moment. Le logiciel aide alors à gérer le planning, à piloter la gestion des temps et à améliorer la performance opératoire sans alourdir le travail quotidien. Pour optimiser la production, la lisibilité compte autant que le calcul.
- Visualisation du planning de production en temps réel.
- Gestion des ressources et de la capacité machine.
- Contrôle des écarts entre prévu et réel.
- Priorisation automatique des ordres de production.
- Suivi des temps opératoires et des performances atelier.
Dans une ligne de fabrication de 2026, un planning visuel bien conçu peut faire gagner plusieurs minutes par décision, et parfois plusieurs heures sur une journée chargée. Le calendrier montre où se situe la priorité, quelle machine est disponible et quelle ressource manque encore. Cette vue aide le responsable de production à arbitrer sans attendre un long échange téléphonique. En atelier, la décision devient plus rapide parce que les données sont déjà là, structurées et compréhensibles.
| Fonction | Utilité en atelier |
|---|---|
| Planning visuel | Lire rapidement la charge de production |
| Suivi temps réel | Réagir dès qu’un écart apparaît |
| Gestion des capacités | Éviter la surcharge d’une machine |
| Contrôle opératoire | Fiabiliser l’exécution de la production |
Sur une ligne de fabrication, ces fonctions changent vraiment le quotidien parce qu’elles réduisent les zones d’ombre. Le contrôle devient plus simple, la gestion des ressources plus fluide et la performance plus visible. Quand le planning est partagé, chacun sait quoi faire, quand le faire et avec quelle capacité disponible. C’est précisément ce qui donne de la stabilité à la production.
Le rôle du planning visuel dans la prise de décision
Le planning visuel n’est pas seulement un affichage : c’est un support de décision. Dans un atelier, il permet de voir immédiatement quelle machine est libre, quelle ressource est en tension et quel temps reste avant un changement de série. Ce mode opératoire rend la production plus concrète pour les équipes. Au lieu de chercher l’information dans plusieurs fichiers, vous regardez un seul planning et vous prenez une décision plus fiable, plus rapide et mieux partagée.
Quand le planning est lisible, la performance s’améliore aussi parce que les arbitrages sont plus cohérents. L’atelier sait où concentrer l’effort, le responsable de production peut ajuster la priorité, et la gestion du calendrier devient plus stable. C’est souvent là que la différence se voit : moins d’hésitation, moins d’allers-retours, plus de contrôle sur la production.
Les contraintes à intégrer pour éviter les plannings irréalistes
Les contraintes de capacité, de matière et de main-d’œuvre
Un planning crédible doit intégrer la capacité réelle de production, la disponibilité matière et la main-d’œuvre. Sans cela, la production paraît fluide sur le papier, mais se bloque dès le lancement. Dans la fabrication, une donnée mal renseignée sur une machine ou une ressource peut fausser tout le plan. La gestion de la capacité devient donc centrale, tout comme le contrôle des stocks et des compétences. Une priorité mal placée peut retarder une opération entière et dégrader la qualité du service.
- Capacité machine réellement disponible sur la période.
- Disponibilité de matière première et composants.
- Présence et compétence de la ressource humaine.
- Temps de changement et contraintes de fabrication.
Les erreurs de paramétrage les plus fréquentes sont simples à repérer. D’abord, on oublie une machine en maintenance. Ensuite, on sous-estime les temps de fabrication. Enfin, on affecte une priorité sans vérifier la charge réelle. Résultat : le délai glisse, la production se désorganise et l’ordre prévu devient difficile à tenir. Dans un atelier, ces écarts coûtent vite cher, surtout quand plusieurs commandes urgentes arrivent en même temps.
Comment gérer les aléas, les urgences et la maintenance
La maintenance, les pannes et les urgences clients font partie de la vie de la production. Un bon pilotage doit donc prévoir des marges de temps et des règles de replanification. Si une machine tombe en panne, le système doit permettre de déplacer l’ordre de fabrication vers une autre ressource. Si un délai client se tend, la gestion doit remettre la priorité au bon niveau. Le contrôle en temps réel évite alors de subir les événements et permet de garder une production cohérente.
Imaginez un atelier en fin de semaine : une commande urgente entre, une maintenance est avancée et un lot attend encore sa matière. Sans méthode, la production se crispe. Avec une gestion structurée, vous réorganisez les temps, vous ajustez les ressources et vous maintenez la fabrication sous contrôle. C’est cette souplesse qui transforme un planning théorique en outil vraiment utile.
Choisir la bonne approche selon la maturité de l’entreprise
Quand un outil spécialisé est plus pertinent qu’un ERP
Un ERP est utile pour structurer les flux globaux, mais il n’est pas toujours le meilleur choix pour piloter finement la production. Quand les contraintes deviennent complexes, un logiciel spécialisé peut devenir plus stratégique. Un outil dédié sait mieux intégrer les séquences, les dépendances et les arbitrages de terrain. Dans une PME, un premier niveau peut suffire ; dans une ETI, l’évaluation doit comparer la simplicité, l’intégration et la capacité à devenir un vrai support de production.
- Taille et complexité de la production.
- Besoin d’intégrer ERP, MES ou GPAO.
- Niveau de détail attendu sur le terrain.
- Capacité de simulation et d’évaluation.
- Facilité d’intégrer les données existantes.
- Meilleur niveau d’ergonomie pour les équipes.
À ce stade, choisir le meilleur mode de pilotage dépend du terrain. Un atelier simple pourra rester sur une logique légère, tandis qu’une production multi-références aura besoin d’un système plus stratégique. Le bon outil n’est pas forcément le plus riche : c’est celui qui peut devenir utile vite, sans casser les habitudes des équipes. L’évaluation doit donc regarder le besoin réel, pas seulement la fiche fonctionnelle.
Les critères d’évaluation qui comptent vraiment
Pour choisir, vous devez intégrer six critères : la compatibilité avec l’existant, la profondeur fonctionnelle, la qualité du support, la clarté de l’interface, la vitesse de calcul et la capacité à évoluer. Un logiciel de production doit aussi pouvoir intégrer des règles métier sans devenir lourd. Dans un atelier, le terrain décide souvent de l’adoption réelle, bien plus que le discours commercial. C’est pourquoi l’évaluation doit comparer le meilleur compromis entre puissance et simplicité.
Les erreurs à éviter sont connues : vouloir intégrer trop d’outils d’un coup, négliger la formation et sous-estimer la qualité des données. Si les données de production sont incomplètes, le système donnera des résultats fragiles. Si les équipes ne comprennent pas le mode de fonctionnement, l’outil restera théorique. Pour devenir stratégique, l’approche doit rester ancrée dans le terrain et dans les usages quotidiens.
Comparer les solutions et passer à une utilisation plus avancée
Ce que l’ordonnancement avancé apporte de plus
L’ordonnancement avancé va plus loin que la simple planification parce qu’il cherche à optimiser la production sous contraintes fines. Il tient compte des temps de réglage, des priorités commerciales, de la traçabilité et de la qualité. Dans un atelier complexe, cela permet d’ajuster l’ordre des opérations sans perdre de vue la performance globale. Un logiciel spécialisé peut alors devenir un véritable moteur d’amélioration, capable d’offrir plus de réactivité et de précision au quotidien.
- Solutions spécialisées : plus fines sur l’ordonnancement.
- Suites intégrées : plus larges, mais parfois moins détaillées.
- Modules APS, MES ou GPAO : utiles selon le niveau de maturité.
- Outil autonome : souvent plus rapide à prendre en main.
Dans une production à forte contrainte, l’ordonnancement avancé aide à prendre une décision plus fiable, car il relie les données de terrain à la performance attendue. Il améliore aussi la traçabilité des choix et la qualité du suivi. Quand une machine se libère plus tôt que prévu, le réajustement en temps réel devient possible sans tout reconstruire. C’est un vrai gain pour la production, surtout quand chaque minute compte.
Comment tester plusieurs scénarios avant de décider
La simulation est l’un des apports les plus concrets d’un logiciel moderne. Elle permet de comparer plusieurs scénarios avant de figer un calendrier de production. Vous pouvez tester un retard fournisseur, une panne machine ou une hausse soudaine de demande. Cette capacité à simuler améliore la décision parce qu’elle montre les conséquences avant l’action. Dans un atelier, cela évite bien des erreurs et renforce la qualité des arbitrages.
La simulation offre trois bénéfices majeurs : elle réduit le risque, elle accélère la décision et elle améliore la traçabilité des choix. Quand plusieurs scénarios sont visibles, vous prenez une décision plus sereine et vous gardez le contrôle sur la production. En 2026, cette logique devient presque indispensable pour les ateliers qui veulent optimiser leur ordonnancement sans perdre en souplesse.
FAQ – Questions fréquentes sur le pilotage de la production
Quelle différence entre planification et ordonnancement ?
La planification donne la vision d’ensemble, alors que l’ordonnancement fixe l’ordre précis des opérations. Les deux sont complémentaires.
Un ERP suffit-il pour piloter la production ?
Pas toujours. Un ERP structure les flux, mais un logiciel spécialisé peut mieux gérer les contraintes fines et le temps réel.
Comment un atelier peut-il mieux gérer les urgences ?
En prévoyant des marges, en hiérarchisant les priorités et en replanifiant vite selon la capacité disponible.
Pourquoi la simulation aide-t-elle à décider plus vite ?
Parce qu’elle montre l’impact d’un retard, d’une panne ou d’un changement avant de modifier la production.
Faut-il un logiciel spécialisé pour gagner en visibilité ?
Souvent oui, surtout si votre atelier a plusieurs ressources, des délais serrés et des arbitrages fréquents.
Comment améliorer la fiabilité des données de production ?
En standardisant les saisies, en contrôlant les écarts et en mettant à jour les données au plus près du réel.
Vous aimerez aussi
 Logistique

 Logistique
 Logistique
 Logistique